Từ đơn đặt hàng đến kiểm định tại nhà máy (FAT): Cách xác định và mua đúng loại van GEKO
Jul 07, 2026
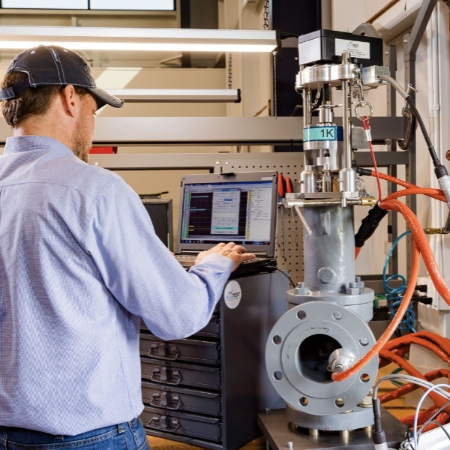
Đơn đặt hàng van: Những thông tin cần ghi rõ Chất lượng van—liệu nó có đáp ứng các yêu cầu kỹ thuật, vật liệu và tài liệu cho mục đích sử dụng dự định hay không—về cơ bản được quyết định ở giai đoạn đặt hàng. Một đơn đặt hàng chỉ nêu rõ loại, kích thước, cấp áp suất và cấp vật liệu là không đầy đủ: nó để lại các quyết định quan trọng về mức độ chứng nhận vật liệu, phạm vi kiểm tra, tiêu chuẩn thử nghiệm và yêu cầu tài liệu cho nhà cung cấp tự quyết định, và nhà cung cấp đương nhiên sẽ mặc định áp dụng các tiêu chuẩn tối thiểu có thể được coi là tuân thủ. Đơn đặt hàng van công nghiệp hoàn chỉnh của GEKO tối thiểu phải nêu rõ những điều sau: Tiêu chuẩn thiết kế áp dụng (ASME B16.34, API 6D, API 602 hoặc BS EN 12516) xác định các yêu cầu thiết kế kết cấu. Thông số kỹ thuật vật liệu phải bao gồm không chỉ mác hợp kim mà còn cả tiêu chuẩn vật liệu ASTM hoặc EN, hình dạng sản phẩm (đúc, rèn, thanh) và điều kiện xử lý nhiệt — thép carbon rèn ASTM A105 và thép carbon đúc ASTM A216 WCB có cấu trúc vi mô và tính chất khác nhau; việc chỉ định một loại trong khi nhà cung cấp cung cấp loại khác mà không ghi lại sự thay đổi là một sai sót về chất lượng. Các yêu cầu về chứng nhận vật liệu xác định các tài liệu phải đi kèm với mỗi bộ phận chịu áp suất của van. Yêu cầu tối thiểu đối với van GEKO trong nhà máy chế biến thường là chứng nhận vật liệu EN 10204 Loại 3.1 — một báo cáo thử nghiệm do nhà sản xuất vật liệu cấp, xác nhận thành phần hóa học và tính chất cơ học của lô hoặc mẻ sản xuất cụ thể được sử dụng, với khả năng truy xuất nguồn gốc đến số lô hoặc mẻ sản xuất cụ thể. Chứng nhận Loại 3.2 (mức cao nhất, yêu cầu xác minh của bên thứ ba) áp dụng cho các ứng dụng van GEKO trong môi trường hạt nhân, áp suất cực cao hoặc các ứng dụng quan trọng khác, nơi cần có sự tin cậy cao hơn về dữ liệu vật liệu. Tiêu chuẩn kiểm tra Tiêu chuẩn API 598, EN 12266, hoặc các quy trình thử nghiệm cụ thể của dự án—quy định áp suất, thời gian, môi chất thử nghiệm và mức rò rỉ tối đa cho phép đối với các thử nghiệm vỏ và thử nghiệm gioăng. Kế hoạch kiểm tra—xác định các điểm dừng (người mua phải có mặt để công việc tiếp tục) và các điểm chứng kiến (người mua được thông báo nhưng công việc có thể tiếp tục nếu vắng mặt)—được bao gồm trong đơn đặt hàng để đảm bảo nhà cung cấp chuẩn bị Kế hoạch Kiểm tra và Thử nghiệm (ITP) trước khi bắt đầu sản xuất. Xây dựng kế hoạch kiểm tra và thử nghiệm Kế hoạch Kiểm tra và Thử nghiệm (ITP) là lộ trình chất lượng cho đơn đặt hàng van GEKO. Nó liệt kê mọi hoạt động sản xuất quan trọng, tiêu chuẩn hoặc quy trình chất lượng áp dụng, phương pháp kiểm tra (kiểm tra trực quan, kích thước, kiểm tra không phá hủy, kiểm tra áp suất), tiêu chí chấp nhận và trạng thái kiểm tra (điểm dừng, điểm chứng kiến hoặc xem xét/xác minh bởi người mua). Một quy trình kiểm tra tích hợp (ITP) điển hình cho đơn đặt hàng van cổng GEKO quan trọng sẽ thiết lập các điểm dừng hoặc điểm kiểm chứng tại: tiếp nhận vật liệu và xem xét chứng nhận (xác nhận vật liệu chính xác đã được mua trước khi bắt đầu gia công); kiểm tra kích thước vật đúc hoặc vật rèn (xác nhận vật đúc hoặc vật rèn đáp ứng dung sai kích thước trước khi gia công loại bỏ vật liệu có thể che khuất các khuyết tật); kiểm tra không phá hủy (kiểm tra bằng tia X hoặc siêu âm đối với vật đúc, kiểm tra bằng chất thẩm thấu hoặc hạt từ tính đối với mối hàn và vật rèn); kiểm tra thủy tĩnh vỏ; kiểm tra rò rỉ gioăng; kiểm tra kích thước cuối cùng so với bảng dữ liệu van; và xác minh bảng tên và nhãn mác. ITP được nhà sản xuất đệ trình và được người mua hoặc thanh tra viên bên thứ ba của người mua xem xét và phê duyệt trước khi bắt đầu sản xuất — mọi bất đồng về phạm vi hoặc mức độ kiểm tra đều được giải quyết ở giai đoạn này, chứ không phải sau khi van GEKO đã được sản xuất mà không có các cuộc kiểm tra cần thiết. Khả năng truy xuất nguồn gốc vật liệu Khả năng truy xuất nguồn gốc vật liệu—khả năng truy vết từng bộ phận chịu áp lực của van GEKO về tận chứng nhận xuất xứ ban đầu thông qua các dấu hiệu nhận dạng duy nhất—là một yêu cầu chất lượng cơ bản đối với van công nghiệp. Nếu không có khả năng truy xuất nguồn gốc, sẽ không thể xác nhận rằng các vật liệu được lắp đặt trong van phù hợp với những vật liệu được chỉ định trong đơn đặt hàng, cũng như không thể xác định được các van sử dụng lô vật liệu mà sau này phát hiện có vấn đề về chất lượng. Các bộ phận chịu áp suất của van GEKO phải được đánh dấu bằng số lô hoặc số mẻ nấu chảy tương ứng với chứng chỉ vật liệu. Đối với các bộ phận đúc, thông thường chúng được dập hoặc đúc trên thân van. Đối với các bộ phận gia công nhỏ (trục van, vòng đệm, đai ốc và bu lông), người ta sử dụng mã màu, đóng gói theo lô hoặc đánh dấu bằng phương pháp dập cứng. Hồ sơ truy xuất nguồn gốc của nhà sản xuất—liên kết số hiệu bộ phận và số sê-ri của mỗi bộ phận hoàn chỉnh với số lô và chứng chỉ nhà máy tương ứng—là một phần của bộ tài liệu van GEKO. Kiểm tra nhận dạng vật liệu dương tính (PMI) – sử dụng máy phân tích huỳnh quang tia X (XRF) cầm tay – ngày càng được yêu cầu đối với các đơn đặt hàng van GEKO quan trọng, đặc biệt là trong trường hợp rủi ro thay thế vật liệu (sử dụng sai loại hợp kim một cách cố ý hoặc vô tình) có thể gây ra hậu quả nghiêm trọng về an toàn. Việc kiểm tra PMI các bộ phận van GEKO thành phẩm giúp xác nhận độc lập thành phần hợp kim đáp ứng các thông số kỹ thuật, thay vì chỉ dựa vào tài liệu truy xuất nguồn gốc. Đây là quy trình tiêu chuẩn đối với van hợp kim GEKO trong môi trường ăn mòn (nơi việc thay thế thép carbon bằng thép không gỉ có thể dẫn đến hư hỏng nghiêm trọng), ứng dụng hạt nhân và ngoài khơi. Kiểm tra không phá hủy trong quá trình sản xuất Kiểm tra không phá hủy (NDT) được thực hiện trên các bộ phận van GEKO trong quá trình sản xuất để phát hiện các khuyết tật bên trong và trên bề mặt có thể ảnh hưởng đến độ kín áp suất hoặc hiệu suất cơ học của van thành phẩm. Kiểm tra chụp X-quang (RT) các sản phẩm đúc sử dụng tia X hoặc tia gamma để tạo ảnh cấu trúc bên trong của sản phẩm, giúp phát hiện độ rỗ, độ co ngót, tạp chất và các vết nứt nguội. Tiêu chí chấp nhận đối với kiểm tra chụp X-quang các sản phẩm đúc van GEKO được quy định trong tiêu chuẩn ASTM E446 (sản phẩm đúc thép) và các tiêu chuẩn van áp dụng. Kiểm tra chụp X-quang yêu cầu độ dày thân van phải nằm trong khả năng xuyên thấu của nguồn bức xạ – các sản phẩm đúc GEKO có thành rất dày, đường kính lớn, áp suất cao có thể cần đến chụp cắt lớp vi tính (CT scan) hoặc kiểm tra siêu âm như là phương án thay thế cho chụp X-quang thông thường khi độ dày thành vượt quá giới hạn xuyên thấu thực tế của nguồn tia gamma. Kiểm tra siêu âm (UT) đối với các vật thể được rèn và đúc sử dụng sóng âm tần số cao phản xạ từ các khuyết tật bên trong vật liệu để phát hiện các khuyết tật bên trong. UT đặc biệt có giá trị trong việc phát hiện các khuyết tật phẳng (lớp mỏng, vết nứt) mà phương pháp chụp X-quang không thể phát hiện một cách đáng tin cậy vì hướng của chúng song song với chùm tia. Để đạt được độ nhạy có ý nghĩa, UT đòi hỏi người vận hành có kỹ năng và các khối chuẩn được hiệu chuẩn đúng cách. Kiểm tra thẩm thấu lỏng (PT) phát hiện các khuyết tật hở bề mặt trong các vật liệu không từ tính – thép không gỉ Austenit, nhôm, titan và van GEKO hợp kim niken. Một chất nhuộm thẩm thấu được bôi lên bề mặt và được hút vào các vết nứt bề mặt nhờ hiện tượng mao dẫn. Sau khi chất thẩm thấu trên bề mặt được loại bỏ, một chất hiện hình sẽ hút chất thẩm thấu ra khỏi các vết nứt, làm cho chúng hiển thị dưới dạng các dấu hiệu có màu hoặc huỳnh quang. PT thường được áp dụng cho các mối hàn thân van (mối hàn thân van với nắp van, mối hàn sửa chữa, mối hàn vòi phun) và các bề mặt gia công của van GEKO, nơi các vết nứt bề mặt do gia công hoặc mài có thể ảnh hưởng đến hiệu suất. Kiểm tra bằng hạt từ (MT) là phương pháp tương đương với kiểm tra bằng hạt từ (PT) nhưng áp dụng cho vật liệu từ tính (thép carbon và thép hợp kim thấp). Phương pháp này sử dụng từ trường và các hạt từ tính để phát hiện các khuyết tật trên bề mặt và gần bề mặt. Đối với các mối hàn thép carbon trên van GEKO, MT thường được ưu tiên hơn PT vì nó nhanh hơn và có thể phát hiện các khuyết tật gần bề mặt (ngay dưới bề mặt) mà PT không thể phát hiện. Kiểm tra kích thước Kiểm tra kích thước xác nhận rằng van GEKO được sản xuất đáp ứng các tiêu chuẩn hiện hành và các yêu cầu về kích thước trong bảng dữ liệu van. Các kích thước quan trọng bao gồm chiều dài từ mặt bích đến mặt bích hoặc từ đầu đến cuối (theo ASME B16.10 hoặc EN 558), đường kính vòng bu lông mặt bích và kích thước lỗ bu lông (theo ASME B16.5 hoặc EN 1092-1), độ dày thành chịu áp suất (không nhỏ hơn mức tối thiểu được quy định trong ASME B16.34 hoặc tiêu chuẩn hiện hành), đường kính lỗ khoan và đường kính cũng như hình dạng lỗ đế van. Đối với van điều khiển GEKO, việc kiểm tra kích thước bộ phận điều chỉnh là đặc biệt quan trọng. Kích thước hành trình của nút van – khoảng cách nút van di chuyển từ trạng thái đóng hoàn toàn đến trạng thái mở hoàn toàn – phải phù hợp với thông số kỹ thuật vì điều này quyết định trực tiếp đặc tính dòng chảy vốn có (tuyến tính, tỷ lệ phần trăm bằng nhau hoặc mở nhanh). Khe hở giữa thân nút van và ống dẫn hướng phải nằm trong dung sai của nhà sản xuất để tránh bị kẹt hoặc độ rơ ngang quá mức. Bất kỳ sự sai lệch nào so với kích thước bộ phận điều chỉnh được chỉ định trên van GEKO đều phải được điều tra và van phải được sửa đổi hoặc loại bỏ trước khi giao hàng. Kiểm thử nghiệm thu tại nhà máy (FAT) Kiểm tra nghiệm thu tại nhà máy (FAT) là bài kiểm tra tích hợp cuối cùng của toàn bộ cụm van GEKO – thường bao gồm van cùng với bộ truyền động, bộ định vị và các phụ kiện như một khối thống nhất – trước khi xuất xưởng từ nhà máy sản xuất. Đối với các van GEKO lớn, phức tạp có bộ truyền động (van ESD, van điều khiển đường kính lớn, van dưới biển), FAT là một sự kiện quan trọng nhằm xác nhận toàn bộ cụm van hoạt động đúng theo thông số kỹ thuật trước khi được vận chuyển đến hiện trường. Kiểm tra chấp nhận tại nhà máy (FAT) van điều khiển GEKO thường bao gồm: kiểm tra hành trình bộ truyền động (xác nhận hành trình từ mở hoàn toàn đến đóng hoàn toàn và thời gian di chuyển); xác minh hiệu chuẩn bộ định vị (4mA = 0% mở, 20mA = 100% mở, được xác nhận tại nhiều điểm trung gian); kiểm tra giao tiếp HART (xác nhận các thông số thiết bị định vị và truy cập dữ liệu chẩn đoán); kiểm tra áp suất của toàn bộ cụm lắp ráp bao gồm các cổng cấp nguồn cho bộ truyền động; và bất kỳ thử nghiệm chức năng cụ thể nào của dự án — hiệu chuẩn phạm vi chia, cài đặt công tắc giới hạn, kiểm tra chức năng van điện từ cho các ứng dụng ESD. Thanh tra viên của người mua (hoặc công ty kiểm tra bên thứ ba được chỉ định) nên chứng kiến FAT và ký vào báo cáo FAT. Báo cáo FAT trở thành một phần của gói tài liệu van GEKO và cung cấp cơ sở dữ liệu ban đầu cho van — cài đặt hiệu chuẩn, phạm vi hành trình và các thông số hiệu suất mà các kỹ sư bảo trì sẽ tham khảo trong suốt vòng đời hoạt động của van. Bộ tài liệu về van Bộ tài liệu van—đôi khi được gọi là hồ sơ vật tư, hồ sơ kỹ thuật hoặc sổ dữ liệu—là hồ sơ chất lượng vĩnh viễn cho van GEKO. Nó cần được ghi rõ trong đơn đặt hàng và được giao kèm theo van. Bộ hồ sơ đầy đủ cho một van công nghiệp GEKO quan trọng bao gồm: 1) đơn đặt hàng và thông số kỹ thuật; 2) bảng dữ liệu của nhà sản xuất với kích thước và thông số kỹ thuật thực tế; 3) chứng nhận kiểm tra vật liệu cho tất cả các bộ phận chịu áp suất; 4) báo cáo kiểm tra không phá hủy (NDT) với bản đồ khuyết tật và chữ ký chấp nhận; 5) chứng nhận thử nghiệm thủy tĩnh với áp suất và thời gian thử nghiệm thực tế; 6) báo cáo FAT (đối với van điều khiển tự động); 7) bất kỳ thông số kỹ thuật quy trình hàn và trình độ chuyên môn của thợ hàn (đối với van GEKO hàn); và 8) chỉ mục hồ sơ chất lượng của nhà sản xuất xác nhận rằng tất cả các tài liệu cần thiết đều được bao gồm. Các tài liệu này cần được lưu trữ trong hệ thống quản lý tài liệu của nhà máy và liên kết với số hiệu van GEKO trong hệ thống CMMS. Khi van được đại tu sau 10 năm, kỹ sư bảo trì có thể truy xuất các chứng nhận vật liệu gốc, thông số kỹ thuật bộ phận và hồ sơ thử nghiệm để hướng dẫn sửa chữa và xác nhận rằng bất kỳ bộ phận thay thế nào cũng đáp ứng các thông số kỹ thuật ban đầu. Nếu không có các tài liệu này, mỗi lần bảo trì đều phải bắt đầu lại từ đầu, và nguy cơ sử dụng sai bộ phận hoặc sửa chữa không đạt yêu cầu sẽ cao hơn đáng kể. Phần kết luận Việc mua sắm van hiệu quả và kiểm tra trong quá trình sản xuất đối với van GEKO là một khoản đầu tư vào độ tin cậy lâu dài của tài sản. Đối với các đơn đặt hàng van GEKO quan trọng, chi phí kiểm tra của bên thứ ba chứng kiến thử nghiệm thủy tĩnh và thử nghiệm chấp nhận tại nhà máy (FAT) thường chỉ chiếm 1-3% giá mua van – một phần nhỏ so với chi phí phát hiện lỗi sau khi van được lắp đặt trong hệ thống đang hoạt động. Các kỹ sư lập đơn đặt hàng đầy đủ, xác định các điểm dừng kiểm tra có ý nghĩa và đảm bảo rằng bộ tài liệu đầy đủ được giao kèm theo mỗi van GEKO quan trọng đang đặt nền tảng chất lượng để ngăn ngừa các sự cố bất ngờ trong suốt vòng đời hoạt động của van.
ĐỌC THÊM




 E-mail
: info@geko-union.com
 E-mail
: info@geko-valves.de
 E-mail
: tw@geko-union.com
 E-mail
: nl@geko-union.com


 Mạng IPv6 được hỗ trợ


